 русский
-
 English
-
 Español
-
 Português
- русский
-
 Français
-
 日本語
-
 Deutsch
-
 tiếng Việt
-
 Italiano
-
 Nederlands
-
 ภาษาไทย
-
 Polski
-
 한국어
-
 Svenska
-
 magyar
-
 Malay
-
 বাংলা ভাষার
-
 Dansk
-
 Suomi
-
 हिन्दी
-
 Pilipino
-
 Türkçe
-
 Gaeilge
-
 العربية
-
 Indonesia
-
 Norsk
-
 تمل
-
 český
-
 ελληνικά
-
 український
-
 Javanese
-
 فارسی
-
 தமிழ்
-
 తెలుగు
-
 नेपाली
-
 Burmese
-
 български
-
 ລາວ
-
 Latine
-
 Қазақша
-
 Euskal
-
 Azərbaycan
-
 Slovenský jazyk
-
 Македонски
-
 Lietuvos
-
 Eesti Keel
-
 Română
-
 Slovenski
-
 मराठी
-
 Srpski језик


Как производятся фланцы для ветроэнергетических установок большого диаметра?
Инженерное руководство
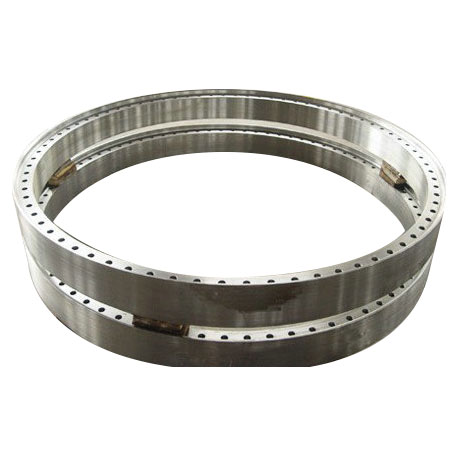
Краткое содержание статьи:Фланцы для ветроэнергетических установок большого диаметраявляются важными структурными компонентами, которые соединяют секции башни ветряных турбин и другие основные структурные узлы. Их размерная точность, механическая прочность, качество материалов и стабильность изготовления напрямую влияют на надежность соединения и долгосрочную эксплуатацию. В этой статье объясняется, как производятся фланцы для ветроэнергетических установок большого диаметра, включая выбор материалов, процессы ковки, термообработку, прецизионную механическую обработку, проверку качества и оценку поставщиков. В нем также рассматриваются общие проблемы закупок и практические соображения для производителей ветроэнергетического оборудования и групп проектных закупок.
Оглавление
- Что такое фланец для ветроэнергетических установок большого диаметра?
- Почему важны фланцы большого диаметра?
- Какие материалы используются?
- Как производятся фланцы для ветроэнергетических установок большого диаметра?
- Какие требования к качеству следует учитывать?
- Какие проблемы влияют на производство?
- Как покупатели могут выбрать подходящего поставщика?
- Почему настройка имеет значение?
- Как правильный выбор фланцев может улучшить эффективность проекта?
- Почему стоит выбрать компанию Jiangyin Huaxi Flange Pipe Fittings Co., Ltd.?
- Часто задаваемые вопросы
1. Что такое фланец для ветроэнергетических установок большого диаметра?
Фланец для ветроэнергетических установок большого диаметра представляет собой прочный элемент круглого соединения, используемый в конструктивных системах ветряных турбин. Обычно его устанавливают между секциями башни или между основными структурными узлами для создания надежного механического соединения. В зависимости от конструкции турбины фланцевые компоненты также могут использоваться в фундаментных конструкциях и морских ветрозащитных системах.
В отличие от обычных фланцев трубопроводов, фланцы для ветроэнергетических установок должны выдерживать значительные структурные нагрузки, включая осевые силы, изгибающие моменты, силы сдвига и циклические нагрузки, вызванные изменением ветровых условий. Обычно они изготавливаются больших размеров и с тщательно контролируемыми геометрическими характеристиками для обеспечения точной сборки.
Поскольку ветряные турбины продолжают увеличиваться в высоте и генерирующей мощности, спрос на крупные и тяжелые структурные компоненты также увеличился. Это делает производство фланцев для ветроэнергетических установок большого диаметра более технически сложным, особенно с точки зрения качества ковки, точности обработки, консистенции материала и стабильности производства.
Ключевой момент:Фланец для ветроэнергетики – это не просто большое металлическое кольцо. Это спроектированный компонент структурного соединения, производительность которого зависит от согласования свойств материала, производственных процессов, допусков на размеры и требований к установке.
Общие приложения
- Соединения башни ветряной турбины:Соединение отдельных секций башни в целостную несущую конструкцию.
- Береговые ветроэнергетические проекты:Обеспечение надежных соединений для больших башен ветряных турбин, установленных на суше.
- Морские ветровые сооружения:Поддержка структурных соединений в сложных морских условиях с учетом инженерных требований конкретного проекта.
- Сборки, связанные с фундаментом:Соединение выбранных структурных компонентов в системах поддержки ветряных турбин.
2. Почему фланцы большого диаметра важны в ветроэнергетических системах?
Ветровые турбины работают в постоянно меняющихся условиях окружающей среды. Скорость ветра, турбулентность, колебания температуры и повторяющиеся нагрузки могут повлиять на структурное поведение турбины. В результате каждое основное соединение должно быть спроектировано и изготовлено в соответствии с конкретными механическими и размерными требованиями.
2.1 Несущие структурные нагрузки
Башни ветряных турбин передают нагрузку от гондолы и ротора на фундамент. Фланцы соединяют секции башни, помогая сохранить общую структурную целостность сборки. Их конструкция должна учитывать нагрузки, указанные производителем турбины и группой инженеров-конструкторов.
2.2 Обеспечение точности соединения
Фланцы большого диаметра требуют точного позиционирования болтовых отверстий, плоскостности, параллельности и общего контроля размеров. Если сопрягаемые компоненты не подходят друг к другу должным образом, сборка может затрудниться и может потребоваться дополнительная регулировка. Точная механическая обработка помогает уменьшить эти проблемы во время установки.
2.3 Повышение долгосрочной надежности
Ожидается, что ветряные турбины будут работать в течение многих лет, часто при повторяющихся циклических нагрузках. Дефекты материалов, отклонения размеров и неподходящие производственные процессы могут привести к преждевременным проблемам с компонентами. Правильный выбор материалов и контролируемые производственные процессы помогают снизить эти риски.
2.4 Поддержка эффективной установки
Компоненты ветряных турбин большие, тяжелые, их транспортировка и установка дороги. Неправильные размеры фланцев или выравнивание отверстий под болты могут задержать строительство и увеличить стоимость проекта. Надежное производство помогает гарантировать, что компоненты будут готовы к намеченному процессу сборки.
3. Какие материалы используются для изготовления фланцев для ветроэнергетических установок большого диаметра?
Выбор материала является одним из наиболее важных решений при производстве фланцев для ветроэнергетических установок. Выбранный материал должен обеспечивать механические свойства, требуемые техническим проектом, оставаясь при этом пригодным для предполагаемого производственного процесса и условий эксплуатации.
Углеродистая сталь и отдельные низколегированные конструкционные стали обычно используются для изготовления конструкционных компонентов ветряных турбин. Точная марка должна определяться утвержденными чертежами, применимыми спецификациями материалов, рабочей температурой и требованиями проекта.
| Категория материала | Типичные характеристики | Рекомендации по выбору |
|---|---|---|
| Углеродистая сталь | Хорошая прочность, обрабатываемость и универсальность изготовления. | Подходящие марки и ударные свойства должны быть подтверждены проектными требованиями. |
| Низколегированная сталь | Может обеспечить повышенную прочность и ударную вязкость в зависимости от марки и термической обработки. | Учитывайте требования к рабочей температуре, толщине и механическим свойствам. |
| Нержавеющая сталь | Обеспечивает коррозионную стойкость в подходящих средах. | Оцените механические свойства, стоимость и совместимость с применением. |
| Дуплекс из нержавеющей стали | Сочетает в себе высокую прочность и хорошую коррозионную стойкость в соответствующих средах. | Обычно выбирается для конкретных применений, а не считается универсальным материалом для ветряных башен. |
Важные факторы выбора материала
- Механическая прочность:Материал должен соответствовать требуемому пределу текучести и прочности на разрыв.
- Ударная вязкость:Низкотемпературные характеристики могут быть особенно важны в ветроэнергетических проектах в холодном климате.
- Свариваемость:При сварке следует изучить химический состав материалов и процедуры сварки.
- Реакция на термообработку:Материал должен соответствовать указанным требованиям термической обработки.
- Прослеживаемость:Сертификаты материалов и номера плавок должны сохраняться на протяжении всего производства.
Марки материалов никогда не следует выбирать, основываясь только на цене или общих отраслевых рекомендациях. Всегда сверяйте утвержденную марку и требуемые свойства с технической спецификацией.
4. Как производятся фланцы для ветроэнергетических установок большого диаметра?
Производство фланцев для ветроэнергетических установок большого диаметра включает в себя несколько скоординированных процессов. Каждый этап влияет на прочность конечного компонента, точность размеров и пригодность для установки. Контролируемый производственный маршрут необходим для поддержания стабильного качества продукции.
Шаг 01.Подготовка сырья
Производство начинается с выбора подходящих стальных заготовок или другого одобренного сырья. Поставщики должны проверить характеристики материала, химический состав и соответствующие механические свойства перед обработкой.
Входной контроль помогает предотвратить попадание в производственный процесс неправильных марок материалов, внутренних дефектов и проблем с отслеживаемостью. Каждая партия материала должна быть надлежащим образом идентифицирована и документирована.
Шаг 02.Нагрев и ковка
Подготовленную сталь нагревают до соответствующей температуры ковки и формуют с помощью мощного ковочного оборудования. Ковка помогает придать материалу форму, одновременно улучшая его внутреннюю структуру, если процесс правильно контролируется.
Для крупных деталей кольцеобразной формы важными методами производства являются ковка в открытых штампах и прокатка колец. Маршрут штамповки должен выбираться в соответствии с геометрией изделия, материалом, размером и техническими требованиями.
Контроль температуры, последовательность деформации и уменьшение проковки являются важными факторами в достижении стабильного качества материала во всем компоненте.
Шаг 03.Прокатка колец и формовка
Для компонентов ветроэнергетических установок кольцевого типа можно использовать кольцевую прокатку для получения необходимого диаметра и профиля поперечного сечения. В процессе постепенно расширяется кольцо, контролируя его размеры и геометрию.
Большие кольцевые станы особенно важны для этой операции, поскольку они позволяют обрабатывать тяжелые поковки колец. Правильный контроль процесса помогает уменьшить отклонения в размерах и обеспечивает более единообразную структуру продукта.
Шаг 04.Термическая обработка
После ковки и формовки деталь может подвергнуться термической обработке в соответствии со спецификацией материала. В зависимости от утвержденной производственной процедуры это может включать нормализацию, закалку и отпуск или другие определенные термические процессы.
Термическая обработка предназначена для достижения необходимых механических свойств и улучшения структурной устойчивости. Температура, время выдержки, условия охлаждения и записи печи должны контролироваться и документироваться.
Шаг 05.Грубая обработка
После завершения необходимой термической обработки фланец переходит к механической обработке. Грубая обработка удаляет излишки материала и создает базовую геометрию, необходимую для последующих точных операций.
Большие вертикальные токарные станки обычно используются для обработки больших круглых заготовок. Стабильный зажим и соответствующие припуски на обработку важны для уменьшения деформации и обеспечения достаточного количества материала для чистовой обработки.
Шаг 06.Прецизионная обработка и сверление
Точная механическая обработка определяет окончательные размеры фланца и особенности соединения. Они могут включать внутренний диаметр, внешний диаметр, толщину, контактные поверхности и другие детали, специфичные для чертежа.
Сверлильное оборудование с ЧПУ можно использовать для обработки отверстий под болты в соответствии с указанным диаметром окружности болта, диаметром отверстия, количеством и требованиями к расположению.
Проверка размеров на этом этапе помогает выявить отклонения до того, как продукт достигнет окончательной приемки.
Шаг 07.Заключительная проверка и документация
После механической обработки готовый фланец проходит контроль, указанный в заказе и технической документации. Они могут включать измерение размеров, проверку материалов, механические испытания и неразрушающий контроль.
К поставке должна быть допущена только продукция, удовлетворяющая применимым критериям приемки. Протоколы проверок предоставляют покупателям доказательства соответствия производства и отслеживаемости продукции.
Информация о производстве:Качество ветроэнергетического фланца большого диаметра определяется всей производственной цепочкой. Отличная механическая обработка не может компенсировать неподходящее сырье или плохое качество ковки. Каждый процесс необходимо правильно планировать и контролировать.
5. Какие требования к качеству следует учитывать?
Контроль качества особенно важен для фланцев ветроэнергетических установок большого диаметра, поскольку дефекты или отклонения размеров могут повлиять на структурные соединения и графики монтажа проекта. Покупатели должны оценить как средства производственного контроля производителя, так и записи проверок, предоставляемые для каждого заказа.
5.1 Проверка размеров
Точность размеров необходима для правильного сопряжения и сборки. Типичные объекты проверки включают в себя:
- Внешний диаметр и внутренний диаметр.
- Габаритная толщина и размеры сечения.
- Диаметр и количество отверстий под болты.
- Диаметр окружности болтов и расположение отверстий.
- Плоскостность и параллельность соответствующих граней.
- Концентричность и другие геометрические допуски, определенные чертежом.
5.2 Испытание механических свойств
Механические испытания помогают проверить, соответствует ли материал требуемым эксплуатационным характеристикам. В зависимости от заказа испытания могут включать в себя проверку прочности на разрыв, предела текучести, удлинения, ударной вязкости и твердости.
5.3 Неразрушающий контроль
Неразрушающий контроль может помочь выявить дефекты, не повреждая готовый компонент. Соответствующий метод зависит от материала, геометрии изделия, производственного процесса и спецификации проверки.
| Метод проверки | Основная цель | Рассмотрение заявки |
|---|---|---|
| Ультразвуковой контроль (UT) | Обнаружение внутренних разрывов. | Полезно для оценки внутренней целостности материала, где это необходимо. |
| Магнитопорошковое тестирование (МТ) | Выявление поверхностных и приповерхностных несплошностей. | Применимо к подходящим ферромагнитным материалам. |
| Пенетрантное тестирование жидкостью (PT) | Обнаружение разрывов поверхности. | Подходит для многих непористых металлических поверхностей. |
| Визуальный осмотр (ВТ) | Проверка видимого состояния поверхности и качества изготовления. | Должны проводиться наряду с другими указанными проверками. |
5.4 Прослеживаемость материалов и документация
Надежная отслеживаемость позволяет покупателям связать готовый фланец с исходной партией материала и производственными записями. В зависимости от договора в комплект документации может входить:
- Сертификаты испытаний материалов.
- Протоколы термообработки.
- Отчеты о механических испытаниях.
- Протоколы неразрушающего контроля.
- Отчеты о проверке размеров.
- Записи идентификации и отслеживания продукции.
Покупатели должны определить необходимый объем проверки, критерии приемки и формат документации до начала производства. Это помогает избежать разногласий во время окончательной проверки и отгрузки.
6. Какие проблемы возникают при производстве фланцев для ветроэнергетических установок большого диаметра?
Производство больших конструкционных фланцев сопряжено с трудностями, с которыми обычно не приходится сталкиваться при изготовлении стандартных фланцев меньшего размера. Понимание этих вопросов помогает покупателям оценить производственные возможности и выявить потенциальные риски проекта.
6.1 Поддержание стабильности размеров
Крупные детали могут деформироваться во время ковки, термообработки и механической обработки. Неравномерное распределение температуры, остаточные напряжения и неправильная последовательность обработки могут повлиять на конечную геометрию.
Для контроля этих рисков производителям необходимо соответствующее планирование процессов, мощность оборудования и промежуточные проверки.
6.2 Контроль внутреннего качества материала
Тяжелые стальные профили требуют тщательного контроля качества материала при ковке и термической обработке. Внутренние неоднородности или непостоянные механические свойства могут создать проблемы при последующем производстве и обслуживании.
Подходящий выбор сырья, контролируемая практика ковки и специальный неразрушающий контроль являются важными мерами по снижению этих рисков.
6.3 Достижение точного позиционирования болтовых отверстий
Большие фланцы часто содержат несколько отверстий для болтов, расположенных по кругу. Небольшие позиционные отклонения могут усложнить монтаж, особенно если на месте необходимо соединить несколько секций башни.
Точное сверление с ЧПУ, надежное измерительное оборудование и четкие требования к чертежам помогают поддерживать необходимую схему расположения отверстий.
6.4 Управление графиками производства и поставок
Производство фланцев большого диаметра включает в себя несколько этапов, использование тяжелого оборудования и потенциально длительные процедуры проверки. Задержки в закупке сырья, термообработке, механической обработке или одобрении клиента могут повлиять на график поставок.
Покупатели должны обсудить планирование производства, этапы проверки, упаковку и условия транспортировки в начале проекта.
7. Как покупатели могут выбрать подходящего поставщика фланцев для ветроэнергетических установок большого диаметра?
Выбор поставщика предполагает нечто большее, чем просто сравнение цен за единицу продукции. Подходящий производитель должен обладать производственными мощностями, техническим пониманием, процедурами управления качеством и коммуникационными возможностями, необходимыми для поддержки конкретного проекта.
7.1 Оценка производственного оборудования
Проверьте, есть ли у поставщика подходящие ковочные прессы, кольцевые прокатные станы, установки для термообработки, крупногабаритное обрабатывающее оборудование и сверлильные станки. Мощность оборудования должна соответствовать требуемым габаритам и весу комплектующих.
7.2 Обзор соответствующего производственного опыта
Спросите об опыте поставщика поковок больших колец, фланцев для ветроэнергетических установок и других компонентов тяжелой промышленности. Предыдущий опыт работы с сопоставимыми продуктами может помочь продемонстрировать знание производственных проблем.
7.3 Подтвердить возможности управления качеством
Ознакомьтесь с соответствующими сертификатами качества, процедурами проверки, возможностями тестирования и механизмами отслеживания. Что еще более важно, проверьте, может ли поставщик удовлетворить конкретные требования к проверке и документации вашего проекта.
7.4 Проверка настройки и технической поддержки
Для проектов ветряных турбин могут потребоваться специальные размеры, марки материалов, детали обработки или нестандартные конфигурации. Поставщик должен иметь возможность просмотреть технические чертежи и подтвердить возможность производства, прежде чем принять заказ.
7.5 Сравните полную стоимость поставки
Самая низкая цена не обязательно означает лучшее решение о покупке. Покупатели должны учитывать качество материала, производственные процессы, объем проверки, надежность доставки, упаковку и транспортные расходы.
| Фактор оценки | Вопросы, которые должны задать покупатели |
|---|---|
| Производственная мощность | Может ли завод изготовить необходимый диаметр, толщину и вес? |
| Технические возможности | Может ли производитель обрабатывать чертежи и соблюдать специальные допуски? |
| Контроль материалов | Доступны ли сертификаты на материалы и отслеживание партий? |
| Инспекция | Может ли поставщик предоставить необходимые отчеты об испытаниях и проверках? |
| Доставка | Соответствуют ли графики производства и отгрузки срокам проекта? |
| Коммуникация | Можно ли эффективно решать технические и коммерческие вопросы? |
8. Почему индивидуализация важна для фланцев для ветроэнергетических установок большого диаметра?
Не в каждом проекте ветряной турбины используется одна и та же структурная конфигурация. Высота башни, мощность турбины, конструкция конструкции, требования к соединениям и условия установки — все это может влиять на характеристики фланцев.
Стандартные продукты могут подходить для определенных применений, но крупномасштабные проекты в области ветроэнергетики часто требуют изготовления индивидуальных компонентов по инженерным чертежам.
Общие требования к настройке
- Индивидуальные размеры:Специальные наружные диаметры, внутренние диаметры, толщины и профили.
- Характеристики материала:Особые марки стали и требования к механическим свойствам.
- Конфигурации болтовых отверстий:Настраиваемое количество отверстий, диаметр, расстояние и размеры окружности болтов.
- Требования к обработке:Специальные контактные поверхности, канавки и другие элементы, определяемые чертежом.
- Требования к проверке:Процедуры тестирования, документации и приемки для конкретного проекта.
Что должны предоставить покупатели для получения индивидуального предложения?
Чтобы помочь производителю оценить осуществимость и подготовить точное предложение, покупатели должны предоставить как можно больше технической информации.
- Полные чертежи продукта в PDF, DWG или другом согласованном формате.
- Требуемая марка материала и применимый стандарт на материал.
- Внешний диаметр, внутренний диаметр, толщина и другие ключевые размеры.
- Расположение отверстий под болты и размерные допуски.
- Требуемые условия ковки и термообработки.
- Требования к проверкам, испытаниям и документации.
- Количество заказа, пункт назначения и ожидаемая дата доставки.
Совет по закупкам:Предоставление полных технических чертежей на этапе предложения помогает уменьшить недопонимание, улучшить планирование производства и избежать ненужных изменений после начала производства.
9. Как правильный выбор фланцев может улучшить эффективность проекта?
Выбор правильного фланца для ветроэнергетических установок большого диаметра может повлиять на эффективность проекта на всех этапах производства, транспортировки, монтажа и эксплуатации. Хорошо спланированное решение о покупке помогает снизить техническую неопределенность и улучшить координацию между производителями оборудования, инженерными группами и поставщиками компонентов.
Уменьшите проблемы с установкой
Точные размеры и расположение отверстий для болтов помогают сопрягаемым компонентам соответствовать утвержденному проекту. Это может сократить необходимость корректировки на месте и предотвратить неизбежные задержки при установке.
Повышение стабильности производства
Сотрудничество с производителем, который поддерживает контролируемые производственные процедуры, может помочь гарантировать, что компоненты в рамках одного заказа соответствуют единообразным техническим требованиям.
Поддержка контроля затрат проекта
Правильный выбор материала, четкие спецификации и соответствующее планирование проверок могут помочь предотвратить дорогостоящую доработку, бракованную продукцию и сбои в графике.
Повышение надежности цепочки поставок
Надежные поставщики с подходящим оборудованием и возможностями планирования производства могут обеспечить лучшую поддержку повторных заказов и долгосрочных проектов в области ветроэнергетики.
10. Почему стоит выбрать компанию Jiangyin Huaxi Flange Pipe Fittings Co., Ltd.?
Для покупателей, приобретающих фланцы для ветроэнергетических установок большого диаметра и другие фланцевые изделия для тяжелых условий эксплуатации, важными факторами являются опыт производства и производственное оборудование.Jiangyin Huaxi Flange Pipe Fittings Co., Ltd.специализируется на фланцах, поковках колец и трубной арматуре, обслуживая промышленных заказчиков с широким спектром производственных требований.
Основанная в 1984 году, компания расширила свои производственные возможности за счет инвестиций в ковочное, кольцевое прокатное, термическое и механическое оборудование. Ее производственный опыт обеспечивает основу для поставок крупногабаритных кованых компонентов и фланцевых изделий по индивидуальному заказу.
10.1 Современное производственное оборудование
Производственное оборудование компании включает в себя:
- Масляно-гидравлические прессы усилием 3600 тонн для тяжелых операций ковки.
- 5-метровые кольцевые станы для крупнокольцевых поковок.
- Электрогидравлические молоты грузоподъемностью 8 и 5 тонн.
- Вертикальные токарные станки длиной 2–5 метров для обработки крупных деталей.
- 5-метровые сверлильные станки с ЧПУ.
- Печи термообработки для контролируемой термической обработки.
Эти предприятия обеспечивают производство различных поковок колец, фланцев и трубопроводной арматуры, в том числе продукции для ветроэнергетики.
10.2 Широкие возможности материалов и продуктов
Jiangyin Huaxi Flange Pipe Fittings Co., Ltd. производит продукцию из различных категорий материалов, включая углеродистую сталь, нержавеющую сталь, легированную сталь и дуплексную сталь. Предприятие предлагает широкий спектр технических характеристик и может изготовить нестандартные фланцы и кольцевые поковки по чертежам или образцам заказчика.
10.3 Опыт работы на международных рынках
Компания поставляла продукцию клиентам на многих международных рынках. Объем производства охватывает различные национальные и международные стандарты, включая JIS, ANSI, EN, DIN, BS и GB, в зависимости от спецификации продукта и требований заказа.
10.4 Управление качеством и контроль
Контроль качества является важной частью производственной деятельности компании. Его система управления качеством и возможности контроля поддерживают проверку продукции на протяжении всего производственного процесса. Компания сообщила о достижениях в сертификации по ISO 9001 и PED, а также о других отраслевых квалификациях.
10.5 Индивидуальная производственная поддержка
Для покупателей с нестандартными требованиями предприятие может изготовить поковки колец, фланцы и трубопроводную арматуру по предоставленным чертежам или образцам. Это обеспечивает гибкость для проектов в области ветроэнергетики, требующих определенных размеров, материалов или конфигураций обработки.
Ищете надежного производителя фланцев для ветроэнергетических установок большого диаметра?
Jiangyin Huaxi Flange Pipe Fittings Co., Ltd. сочетает в себе многолетний производственный опыт с крупномасштабным ковочным, кольцевым прокатным и обрабатывающим оборудованием. Покупатели могут предоставить технические чертежи и требования к проекту для оценки технико-экономического обоснования производства и расценок.
11. Часто задаваемые вопросы о фланцах для ветроэнергетических установок большого диаметра
Вопрос 1. Какова основная функция фланца для ветроэнергетических установок большого диаметра?
Фланец ветроэнергетической установки большого диаметра обеспечивает структурное соединение между основными компонентами ветряной турбины, особенно секциями башни. Это помогает передавать заданные структурные нагрузки и поддерживать выравнивание соединений в соответствии с конструкцией турбины.
В2. Какие материалы обычно используются для изготовления фланцев ветроэнергетических установок?
Для изготовления фланцев ветроэнергетических установок обычно используются углеродистая и низколегированная конструкционная сталь. Нержавеющая сталь и дуплексная нержавеющая сталь могут быть выбраны для определенных специализированных применений. Окончательный материал должен соответствовать утвержденной технической спецификации проекта.
Вопрос 3. Как производятся фланцы для ветроэнергетических установок большого диаметра?
Типичный производственный маршрут включает подготовку сырья, нагрев, ковку, прокатку колец, где это применимо, термообработку, черновую механическую обработку, прецизионную механическую обработку, сверление и окончательный контроль. Точный процесс зависит от конструкции и требований к материалам.
Вопрос 4. Почему прокатка колец важна при производстве крупных фланцев?
Кольцевая прокатка помогает производить крупные кольцевые детали с контролируемой геометрией. При правильном выполнении этот процесс может поддерживать единообразную структуру материала и уменьшить необходимость в обширном удалении материала по сравнению с обработкой кольца из гораздо большего цельного блока.
Вопрос 5. Какие проверки необходимы для фланцев ветроэнергетических установок большого диаметра?
Требования к проверке зависят от спецификации проекта. Они могут включать проверку размеров, проверку химического состава, механические испытания, ультразвуковые испытания, магнитопорошковые испытания, проникающие испытания и визуальный осмотр.
Вопрос 6. Можно ли изготовить фланцы для ветроэнергетических установок большого диаметра по индивидуальному заказу?
Да. Производители могут изготовить фланцы по индивидуальному заказу по утвержденным чертежам или образцам. Общие элементы настройки включают марку материала, диаметр, толщину, расположение отверстий под болты, детали обработки и требования к проверке.
Вопрос 7. Какая информация необходима для запроса предложения?
Покупатели должны предоставить чертежи продукта, спецификации материалов, основные размеры, допуски, детали отверстий для болтов, необходимые испытания, количество заказа и информацию о доставке. Более полная техническая информация помогает производителям подготовить более точные расценки.
Вопрос 8. Чем фланцы для ветроэнергетических установок большого диаметра отличаются от стандартных фланцев для трубопроводов?
Фланцы для ветроэнергетических установок обычно предназначены для структурных соединений и должны удовлетворять конкретным инженерным требованиям по несущей способности и усталости. Стандартные фланцы трубопроводов в первую очередь предназначены для соединения трубопроводных систем и поддержания соединений, находящихся под давлением. Поэтому их требования к конструкции и квалификации различны.
Вопрос 9. Почему точная обработка важна для фланцев ветроэнергетических установок?
Точная механическая обработка гарантирует соответствие критических размеров, сопрягаемых поверхностей и положений болтовых отверстий утвержденным чертежам. Это обеспечивает точную сборку и помогает уменьшить трудности при установке.
Вопрос 10. Как покупатели могут оценить производителя фланцев для ветроэнергетических установок большого диаметра?
Покупатели должны изучить производственное оборудование, возможности ковки и механической обработки, соответствующий опыт, отслеживаемость материалов, управление качеством, возможности проверки, поддержку индивидуальной настройки и качество доставки.
Ищете надежного производителя фланцев для ветроэнергетических установок большого диаметра?
Выбор подходящего производителя фланцев является важным шагом в создании надежного ветроэнергетического оборудования. От выбора материала и ковки колец до точной механической обработки и индивидуального производства — каждая деталь имеет значение.
Jiangyin Huaxi Flange Pipe Fittings Co., Ltd. предоставляет услуги по изготовлению фланцев, колец и трубных фитингов для промышленных заказчиков по всему миру.
У вас есть чертеж проекта, техническая спецификация или потребность в оптовых закупках? Свяжитесь с нами сегодня, чтобы обсудить ваши требования и запросить индивидуальное предложение.
Связаться с намидля предложенияОтправить запрос
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности